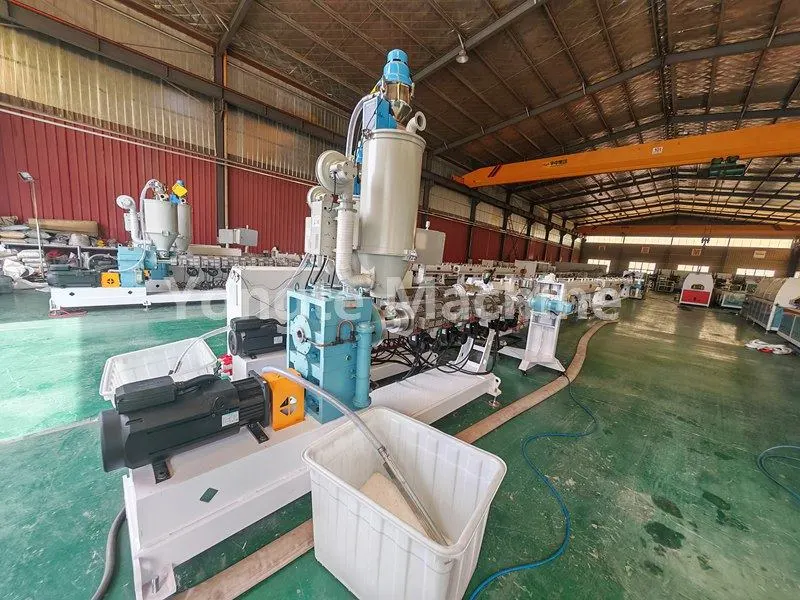
Паралелни двоструки завртањ за растављање и монтажу за ВПЦ машину за пелетирање
СХ75 Параллел Водич за растављање и монтажу са двоструким завртњем
Током рада ВПЦ машине за пелетирање, ако је потребно одржавање због хабања склопа завртња и цилиндра, корисник ће раставити и поново саставити ове компоненте. Поступци демонтаже и монтаже за СХ75 модуларну равну машину са два завртња морају се спровести у строгом складу са прописаним радним процедурама; сво особље укључено у ове операције треба да се упозна са оперативним спецификацијама унапред и да предузме одговарајуће заштитне мере како би спречило безбедносне незгоде или оштећења опреме која су последица неправилног рада. Водич за растављање и монтажу машине са два вијка који је обезбедио Ионгте инжењерски тим је намењен искључиво као референца за оператере.
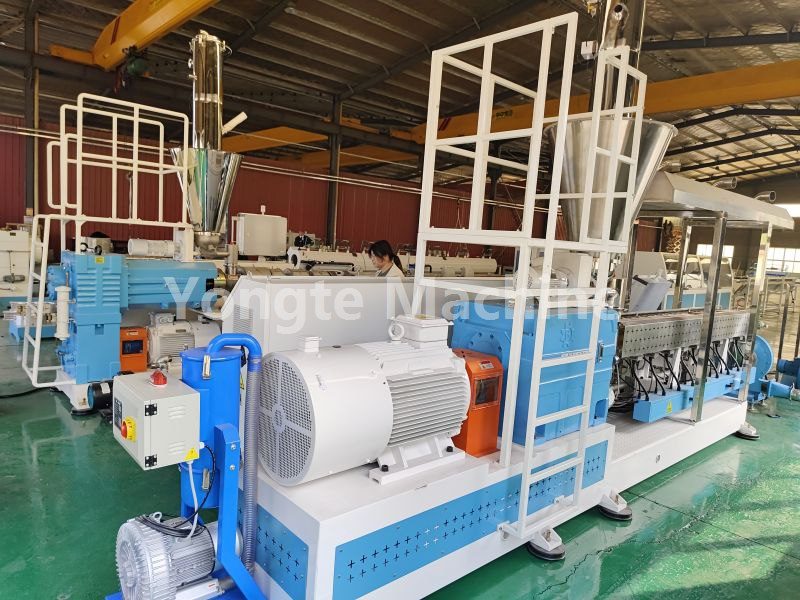
Применљиво на: Ионгте ВПЦ пелетирање СХ75 паралелни екструдер са двоструким завртњем – паралелне компоненте са двоструким завртњем у стилу грађевинског блока (блокови за транспорт, блокови за гњечење, блокови за смицање). Ове компоненте морају да раде у пару са левим и десним завртњима правилно фазираним да би се обезбедио исправан однос фаза између два завртња током монтаже, чиме се спречавају сметње компоненти или ненормалан рад опреме узрокован девијацијом фазе.
Пре започињања било које операције, ЛОТО (Лоцкоут/Тагоут) процедура мора се стриктно поштовати: сви извори напајања морају бити искључени и мора се потврдити да је опрема потпуно искључена како би се спречиле повреде или оштећење опреме узроковане случајним покретањем.
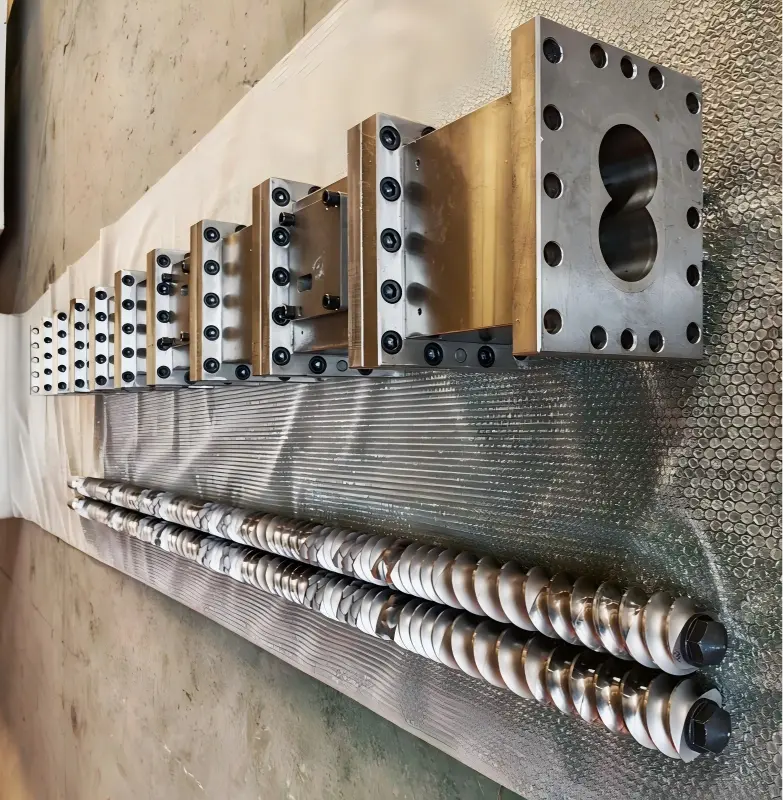
1, Припрема
1. Алати и потрошни материјал
· Специјални алат за извлачење шрафова, хидраулични уређај/преса, бакарна шипка, бакарна лопата, четка од бакарне жице, дрвени чекић (забрањено је директно ударање челичним чекићем по радној површини блока са навојем)
· Момент кључ, шестоугаони кључ, високотемпературна маст против лепљења (маст за подмазивање на високим температурама молибден дисулфида), маркер, рукавице отпорне на високе температуре, чисти дрвени блок / гумени јастучић
· Средство за чишћење, компримовани ваздух, заштитне наочаре
2. Искључивање пре операције (пре него што се завртањ повуче из цеви)
1. Пре искључивања машине, темељно је очистите помоћу средства за чишћење и покушајте да испразните сав материјал из резервоара.
2. Охладити до безбедне температуре; искључите напајање, поставите знак упозорења и закључајте простор; искључите системе за грејање, храњење и вакуум.
3. Уклоните матрицу главе машине, плочу са више отвора, грејни калем, термоелемент, вакуумску поклопац и отвор за напајање.
4. Отпустите завртње са сегментираним прирубницама на цеви завртња; припремите се за извлачење целог склопа са два завртња.
2, Потпуно извлачење завртња (претходна обрада)
1. Одвојите излазно-крајну спојницу редуктора; означите фазу левог и десног шрафова и утора (ово је кључно да спречите да нетачна фаза инсталације оштети компоненте).
2. Оперативни / хидраулични уређај: хоризонтално синхронизујте повлачење два завртња; уверите се да оба завртња остају у паралелном закачењу – немојте их снажно повлачити на једној страни.
3. Ставите га на дрвени блок; држите завртањ окачен тако да не дође у директан контакт са земљом, што може оштетити профил навоја.
4. Очистите материјале док су још врући: користите бакарну лопату и бакарну четку да уклоните карбиде; ако се материјал заглави између блока са навојем и трна, примените локализовано, равномерно загревање да бисте омекшали материјал пре растављања; Строго је забрањено подвргавати компоненту интензивном локализованом загревању.
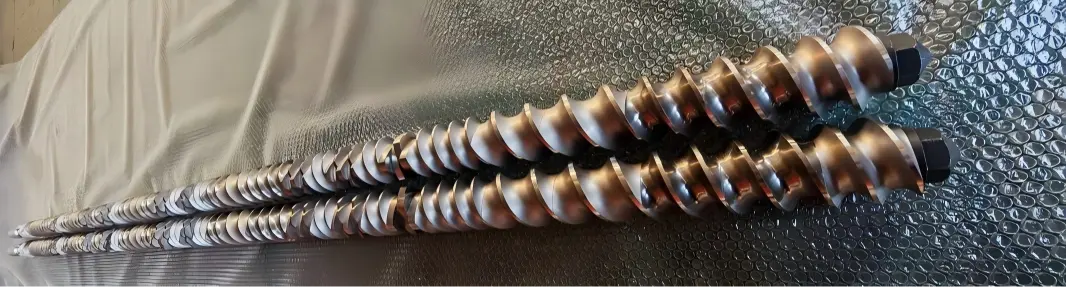
3, Поступак демонтаже блока са навојем (компоненте) (демонтажа узастопно од главе машине према крају редуктора)
Редослед: Предња сигурносна матица → Радијални потпорни прстен → Сваки сет компоненти са навојем
1. Отпустите предњу сигурносну матицу (обично је са унутрашњим навојем – немојте мењати смер навоја); затим уклоните сигурносну матицу, потисну подлошку и прстен за позиционирање.
2. Уклоните блокове са навојем групу по групу, а затим уклоните упарене компоненте А/Б завртња са исте позиције; означите сваку групу компоненти маркером – означавајући број позиције + страна (предња/позади) + оријентација завртња (лево/десно); снимите фотографију да документујете дијаграм секвенце склапања.
3. Навојни блок заглављен на трну: Користите хидрауличну пресу у комбинацији са специјализованим алатом за аксијално пресовање, уз помоћ бакарне шипке; строго је забрањено ударати или хватати површину са навојем под углом; такође је строго забрањено директно загревање радне површине компоненте помоћу оксиацетиленске бакље.
4. Након потпуног растављања: очистите клин за језгро, спољашњи пречник клина језгра и унутрашњи жлеб за клин компоненте; уклоните све накупљене наслаге угљеника или очврсли материјал; проверите да ли је уложак хабања, пукотина или ломљења.
5. Провера компоненти: Проверите да ли има истрошених профила навоја и површина захвата, као и да ли има удубљења или пукотина; компоненте које су прекомерно истрошене одмах се растављају; брушење или поправка је забрањено; такве компоненте се не смеју поново стављати у машину.
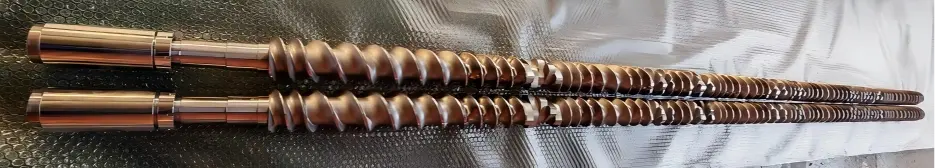
4, Склоп блока са навојем (саставите обрнуто према оригиналним цртежима или ознакама, од краја мењача према крају главе машине)
1. Очистите жицу трна језгра и унутрашњи утор компоненте; нанесите танак слој високотемпературне масти против лепљења (не наносите дебели слој да бисте спречили накупљање карбонизованог материјала током производње).
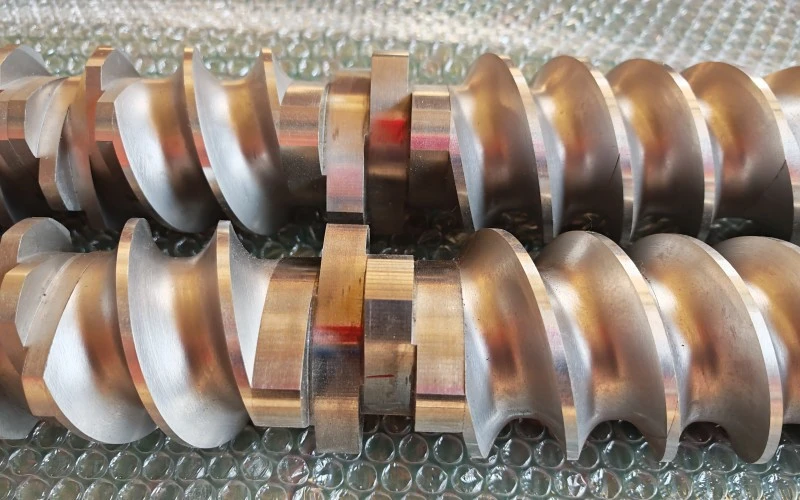
2. Монтирајте навојне блокове узастопно према редоследу обележавања; инсталирајте их у паровима, водећи рачуна да су фазе захвата А и Б шрафова поравнате; уверите се да су крајње стране компоненти чврсто притиснуте једна уз другу без зазора и да је уложак потпуно на месту.
Блок за транспорт, блок за гњечење и блок за смицање имају специфицирану оријентацију и не смију се постављати у обрнутом смјеру; правац ротације и угао блока за гњечење морају стриктно бити у складу са цртежима процеса.
За сваки инсталирани сет, ручно окрените два шрафа да бисте обезбедили глатко спајање без заглављивања или стругања.
3. Монтирајте прстен за позиционирање и потисну подлошку у редоследу, а затим затегните предњу сигурносну матицу.
4. Затегните сигурносну матицу на наведени обртни момент (75 Нм; генерално погледајте препоручени обртни момент произвођача; примените дијагонално претходно затезање у 2–3 одвојена корака – немојте је затезати одједном).
5. Након што је монтажа завршена, ручно подесите два завртња: обезбедите глатку, континуирану ротацију без заглављивања или ненормалних звукова куцања; не би требало да постоји трење метала између два завртња.
6. Верификација: Упоредите са оригиналним фотографијама склопа да бисте проверили редослед компоненти, оријентацију и количину.
5, Завртње за поновно састављање цеви
1. Темељно очистите унутрашњост цеви; уверите се да чаура нема карбонизованог материјала и проверите да ли је чаура истрошена.
2. Два завртња остају у мрежи са константном фазом; када је цев хоризонтално синхронизовано гурнута унутра, отпор се одмах детектује и машина не треба да ради под претераном силом.
3. Монтирајте задњу спојницу, поравнајте је са претходно обележеном фазом са шиљком и причврстите спојну чауру и клин за позиционирање.
4. Поново поставите прирубнице цеви за сваки део и затегните завртње прирубница у дијагоналној фази.
5. Грејни калем за рестаурацију, термоелемент, вакумски прикључак, део за храњење, глава машине
6, Инспекција пробног рада
1. Вратите све везе ожичења, искључите ЛОТО, ручно ротирајте осовину малом брзином за неколико окрета и потврдите да нема ненормалних звукова трења.
2. Извршите тест џогирања без оптерећења, при малој брзини, надгледајући струју и вибрације; ако се не открију абнормалности, повећајте температуру; након што температура порасте, извршите још један тест грамофона за поновну инспекцију (пошто опрема може имати тенденцију да се заглави због термичког ширења).
3. Спровести пробну производњу са малом брзином храњења; пратити флуктуације обртног момента и притиска; потврдити да нема абнормалности.
7. Кључни ризици и контраиндикације (75 двоструких високофреквентних грешака)
1. ❌ Забрањено је ударање челичним чекићем по радној површини блока са навојем; то може да изазове ломљење ивица или губитак слоја легуре, што резултира тренутним расипањем.
2. ❌ Неправилна инсталација фазе која доводи до принудне ротације мотора: Директно одвајање стезног блока или гребање чауре цеви.
3. ❌ Ако су наслаге угљеника или гвожђе присутни на крајњој површини блока са навојем пре монтаже → то може довести до оштећења површине или везивања компоненти, што онемогућава уклањање компоненте током следећег циклуса растављања.
4. ❌ Превелик или недовољан обртни момент матице за закључавање: Недовољан обртни момент може довести до померања или ломљења компоненти; прекомерни обртни момент може довести до заглављивања матице током следећег процеса растављања.
5. ❌ Једнострано повлачење завртња доводи до неусклађености између два завртња и судара компоненти.
6. ✅ Снимите фотографије и означите компоненте током растављања – ово је посебно важно за склопове који се састоје од више међусобно повезаних блокова, јер је веома лако погрешно поравнати секвенцу или угао само на основу меморије.
Повезане вести
- Колико калупа је потребно за један сет оквира врата?
- Интегрисани систем за храњење против премошћавања за екструзију рециклиране пластике
- Линија за производњу микропорозних цеви од гумене пене Ионгте успешно пуштена у рад за индијског клијента
- Предности гумених цеви за наводњавање у односу на традиционалне цеви за наводњавање
- Може ли Ионгте да обезбеди пројектну услугу по принципу кључ у руке за фабрику ВПЦ подних облога?
- 200к50мм машина за рециклирање чврсте пластике је успешно тестирана
Оставите ми поруку
Нови производи


Невс Рецоммендатионс