Зашто опремамо ПЕ екструдер за цеви са 33:1 Л/Д?
Предности коришћења екструдера са односом Л/Д 33:1 за производњу ПЕ водоводних цеви
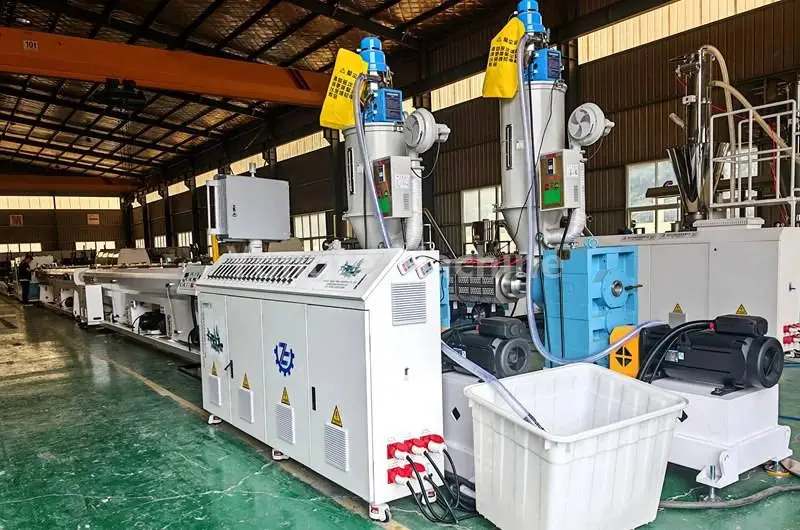
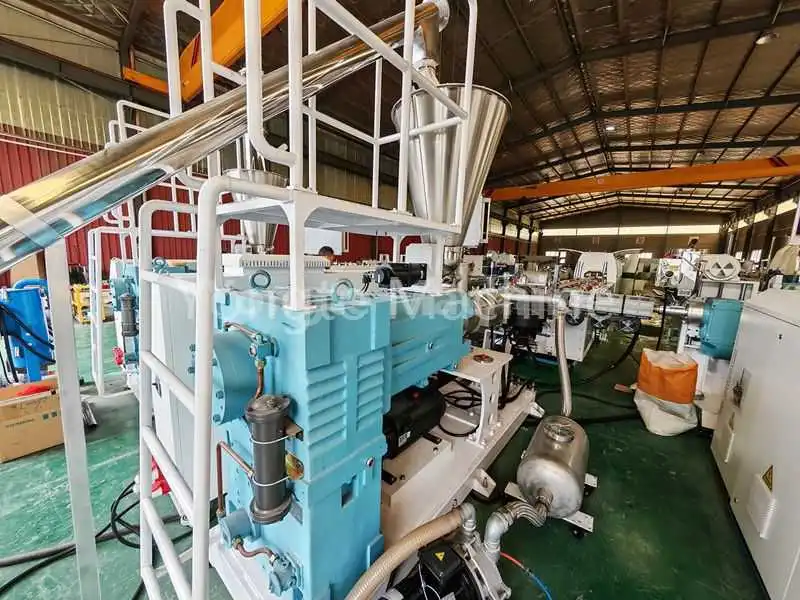
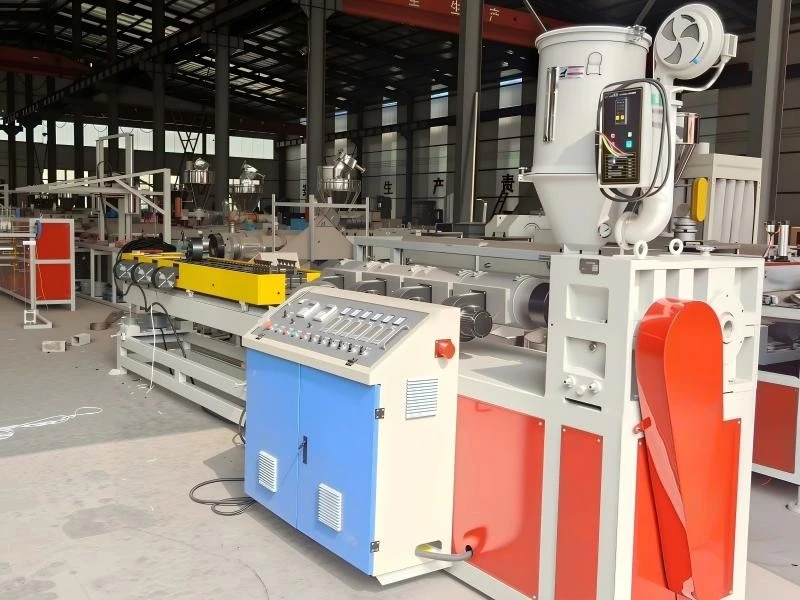
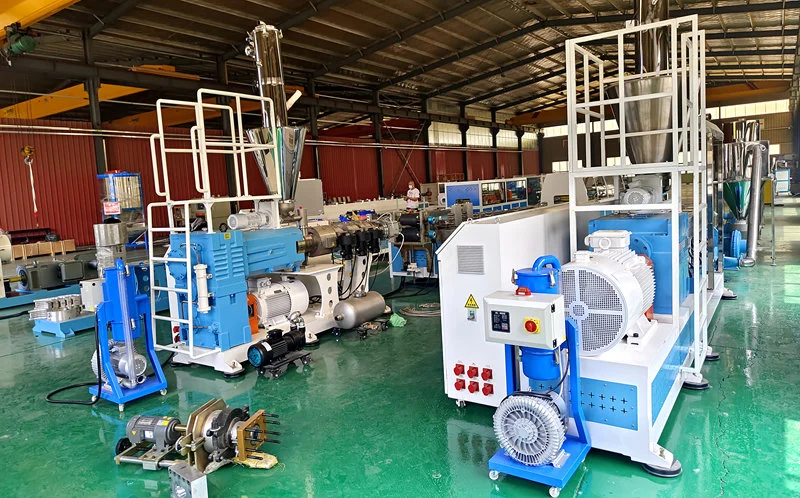
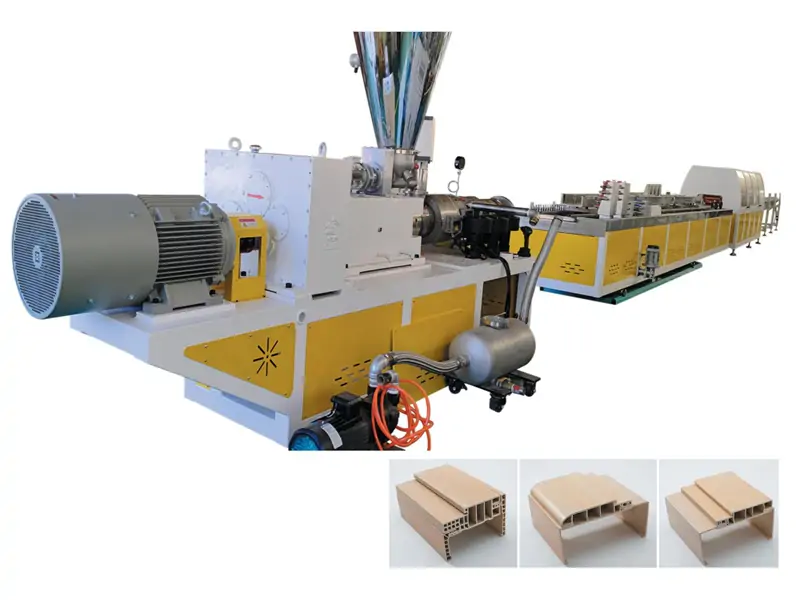
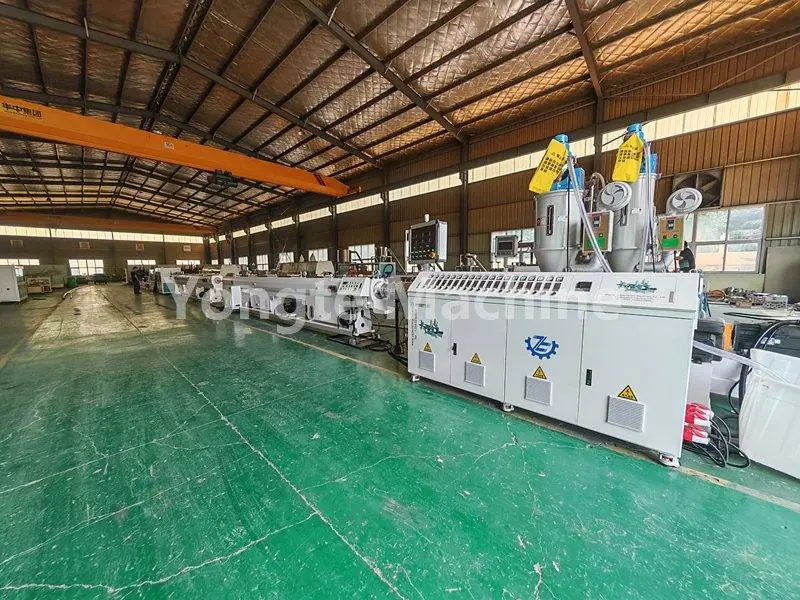
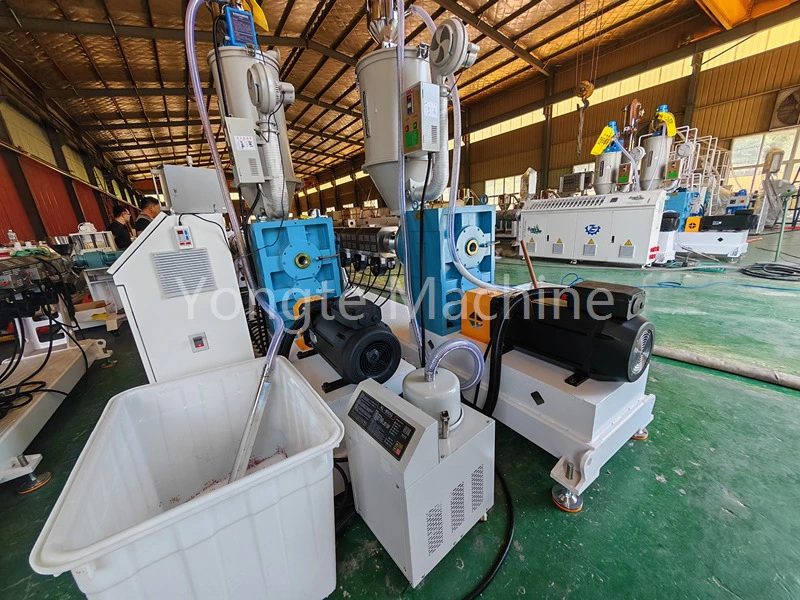
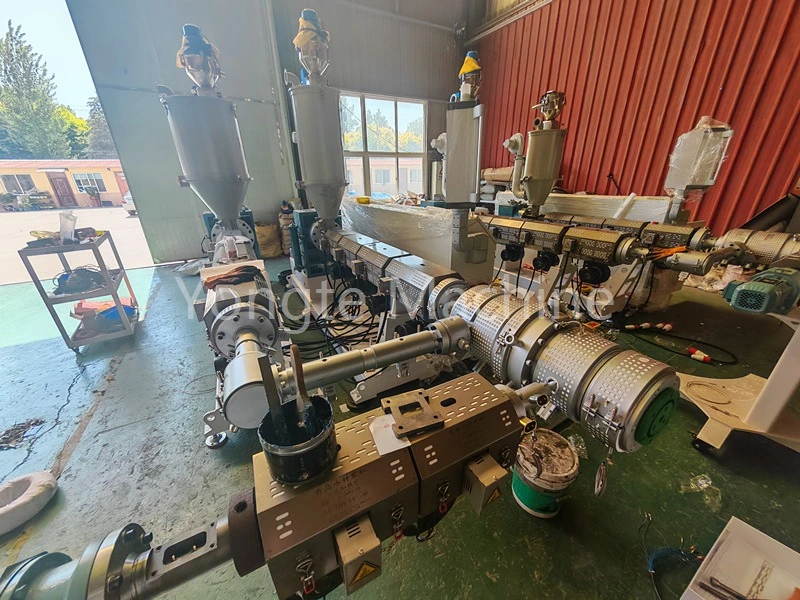
Наша компанија је специјализована за производњу опреме за производњу ПЕ цеви. Да бисмо испунили захтеве процеса екструзије ПЕ цеви, покренули смо серију екструдера са односом дужине и пречника од 33:1, укључујући опрему за ПЕ цеви СЈ65/33 16–63 мм, линију за производњу ПЕ цеви СЈ75/33 75–160 мм, линију за производњу ПЕ цеви СЈ90/33 160–30 мм, линију за екструзију цеви СЈ90/33 мм, СЈ90/33 за екструзију цеви С31. Опрема за производњу ПЕ цеви 300–500 мм. Ова серија опреме је показала вишеструке изванредне предности у стварним производним апликацијама, омогућавајући производним предузећима да побољшају квалитет цеви и оптимизују ефикасност производње.
Следећи одељак пружа детаљан преглед из различитих перспектива.
И. Предности пластификације и калуповања
1. Са темељним топљењем, формирање тачака кристализације и неотопљених честица је минимизирано. Продужени ход завртња обезбеђује оптимално време задржавања материјала унутар цеви, омогућавајући ХДПЕ честицама да се прогресивно топе. Ово омогућава глаткији прелазак из чврстог у растопљено стање, спречавајући локализовани неотопљени материјал. Осим тога, глатке унутрашње и спољашње површине цеви смањују појаву рупица и дефеката кристализације, чиме се смањује ризик од пуцања цеви.
2. За ПЕ цеви за водоснабдевање, додавање чађе матичној мешавини боје—заједно са ефикасном дисперзијом рециклираног материјала—побољшава перформансе против старења; многе производне линије такође садрже рециклирани материјал. Пужни миксер 33:1 обезбеђује довољан ход мешања како би се обезбедила уједначена дисперзија чађе, минимизирајући стварање агломерата црних мрља, чиме се гарантује дугорочна отпорност цеви на временске услове. Поред тога, употреба рециклираног материјала резултира врхунском хомогеношћу талине.
2. Стабилан притисак топљења обезбеђује високу димензијску прецизност цеви.
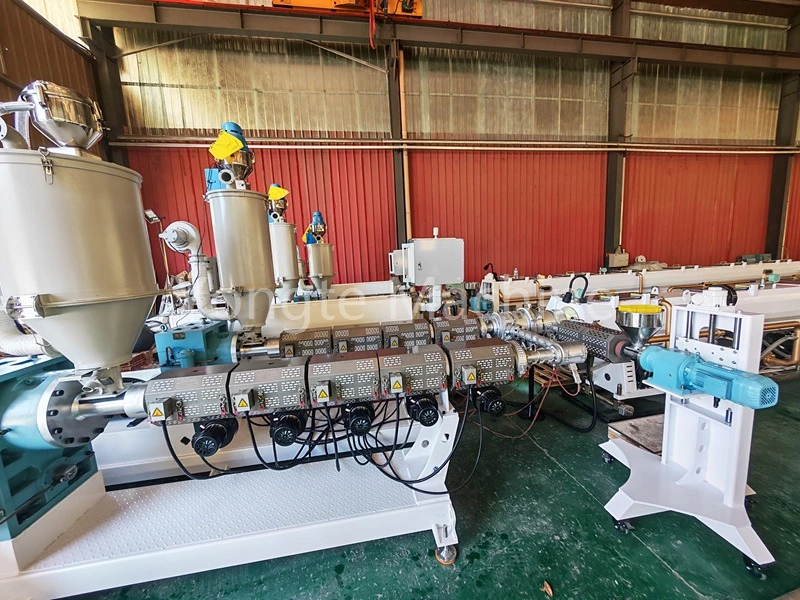
1. Дужи део за дозирање резултира смањеним пулсирањем екструзије. Са дужим одељком за дозирање у екструдеру са дугим пужом, талина је темељније стабилизована и пуферована унутар одељка за дозирање, што доводи до мањих флуктуација у притиску растопа, стабилне брзине протока и супериорне конзистенције екструдираних цеви.
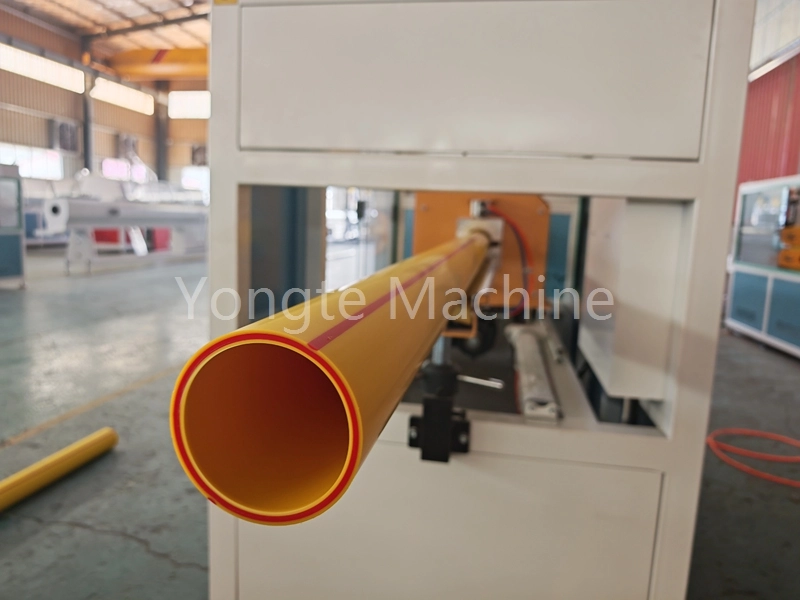
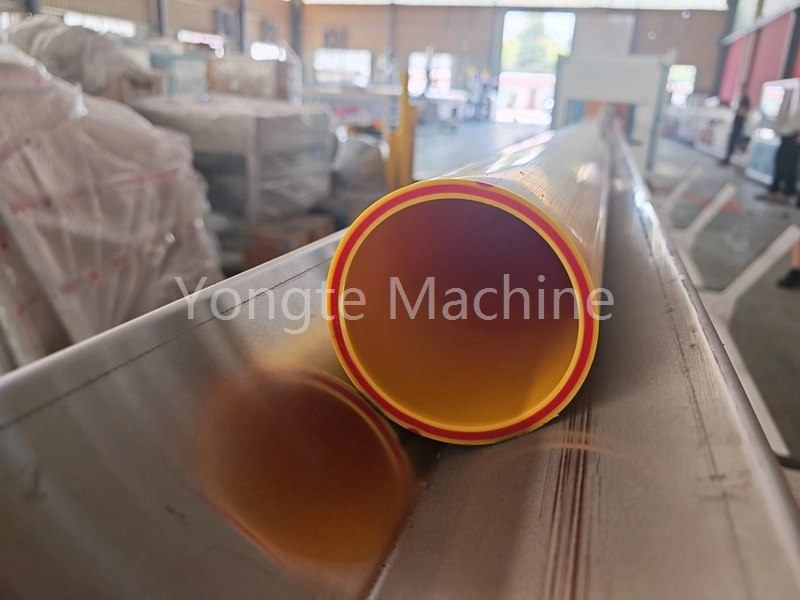
2. Уједначена дебљина зида и елиптичност која се може контролисати, заједно са стабилним перформансама притиска, директно резултирају уским толеранцијама дебљине зида и ниском елиптичношћу за цевне производе. ПЕ потисне цеви су материјали за цевоводе који носе притисак; Уједначена дебљина зида је критична за обезбеђивање усклађености са захтевима за крутост прстена и статичку хидростатичку чврстоћу, чиме се смањује стопа кварова у инспекцијама финалног производа и чине ове цеви идеалним за продужене, континуиране и стабилне производне операције.
ИИИ. Широк распон процеса и снажна прилагодљивост производње
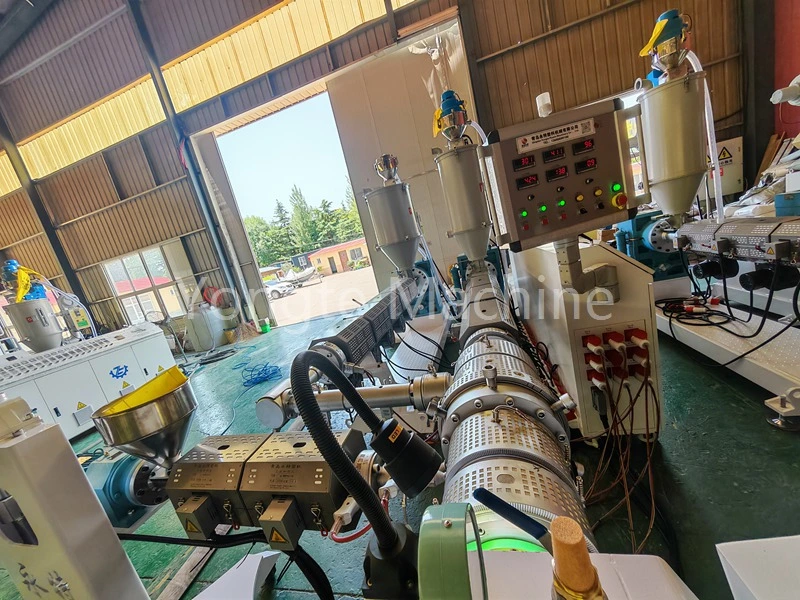
1. Постоји већи потенцијал за повећање производних капацитета. У поређењу са 30:1 завртњем, 33:1 шраф омогућава веће брзине екструзије и повећан учинак под истим пречником завртња, значајно повећавајући производни капацитет по јединици времена. У исто време, избегава претерано смицање повезано са завртњима 38:1 или 40:1, чиме се обезбеђује повећање производње уз ублажавање негативних ефеката прекомерног смицања.
2. Висока толеранција на варијабилност сировог материјала: Када постоје мање варијације у карактеристикама серије сировина или у односу рециклираног материјала, процес се може лакше прилагодити, смањујући вероватноћу флуктуација квалитета и на тај начин повећавајући толеранцију грешака у производњи.
ИВ. Ублажавање термичке деградације ради очувања механичких својстава ПЕ материјала
· ХДПЕ је осетљив на стварање топлоте под прекомерним смицањем: у поређењу са дугим завртњима са односом >36:1, однос завртња од 33:1 обезбеђује да време задржавања није претерано дуго. Сходно томе, термичка историја и профил смицања које доживљава материјал унутар цеви остају умерени, омогућавајући ефективну контролу топлоте смицања. Овај приступ спречава кидање молекуларног ланца, осигурава да се затезна чврстоћа и перформансе хидростатског притиска цеви не деградирају и избегава појава ломљивости, жућења или честица угљеника у цевима.
Укратко: пластификација је довољна, али неће "скувати" ПЕ.
В. Укупна исплативост опреме (из инжењерске перспективе)
· У поређењу са 30:1, ова варијанта нуди вишу горњу границу квалитета производа, са већом маргином за побољшање квалитета пластификације и уједначености топљења, што је чини погодном за ПЕ цеви великог пречника, производне линије велике брзине и примене цевовода отпорних на притисак на отвореном.
· У поређењу са 38/40:1, варијанта 33/1 нуди мању потрошњу енергије домаћина, смањену потрошњу енергије, мање хабање шрафова, ниже трошкове одржавања и побољшану отпорност на деградацију изазвану прегревањем. Сходно томе, индустрија ХДПЕ цеви под притиском широко усваја 33:1 као преферирану стандардну спецификацију, балансирајући производни капацитет, квалитет производа и енергетску ефикасност.
Резиме
Однос дужине и пречника ПЕ цеви екструдера 33:1, дизајниран за производњу ПЕ цеви за довод воде, обезбеђује темељну пластификацију материјала, промовише равномерну дисперзију чађе и рециклираног материјала у фази растапања, спречава флуктуације перформанси изазване локализованом агломерацијом, одржава стабилан притисак топљења и постиже високу прецизну контролу дебљине зида цеви. Док одржава производни капацитет, овај екструдер ефикасно контролише топлоту смицања, спречава деградацију ХДПЕ-а и гарантује хидростатичку чврстоћу и отпорност цеви на временске услове. Поред тога, нуди снажну прилагодљивост процеса, балансирајући квалитет производа са трошковима производње, што га чини пожељним избором за производне линије ХДПЕ цеви под притиском.
Повезане вести
- Предности гумених цеви за наводњавање у односу на традиционалне цеви за наводњавање
- Може ли Ионгте да обезбеди пројектну услугу по принципу кључ у руке за фабрику ВПЦ подних облога?
- 200к50мм машина за рециклирање чврсте пластике је успешно тестирана
- Ионгте ВПЦ машина за прављење стубова са коекструзијом је успешно тестирана
- Како се отпад од пластичне фолије може искористити за производњу производа од дрвета и пластике (ВПЦ)?
- Подешавање температуре машине за екструзију ВПЦ
Оставите ми поруку