зашто су и резервоар за вакум и резервоар за прскање неопходни у линији за екструзију ПЕ цеви?
У линији за екструзију ПЕ цеви, зашто су и вакуумски резервоар за воду и резервоар за воду за прскање неопходни?
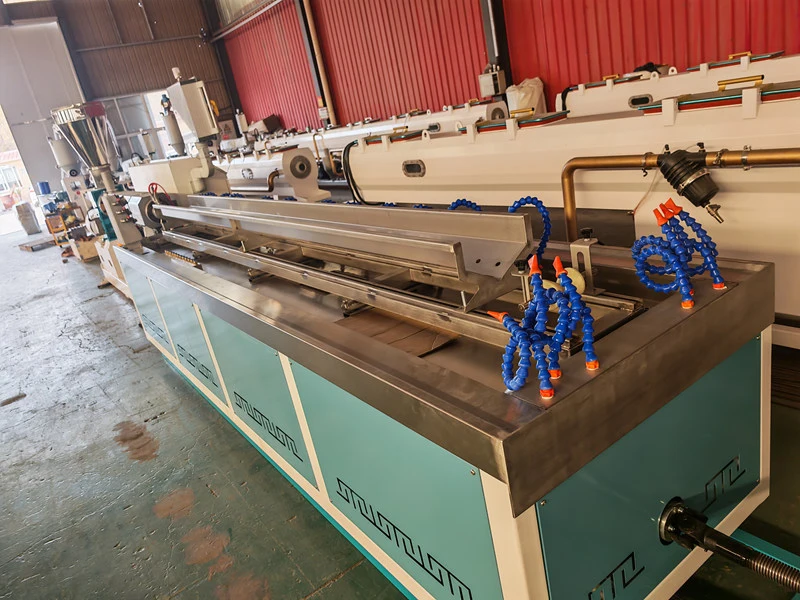
Линија за екструзију ПЕ цеви: улоге вакуумског резервоара за воду и резервоара воде за прскање
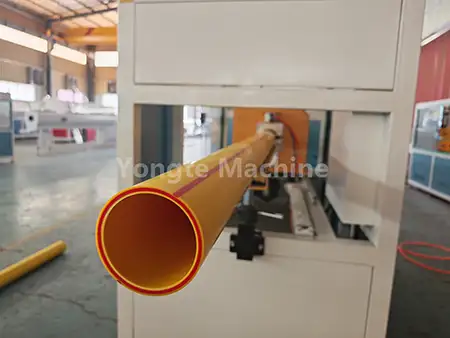
Када се ПЕ цеви истискују из калупа, оне постоје у растопљеном и омекшаном стању на високој температури, без фиксног спољашњег пречника и кружности; стога су брзо обликовање и хлађење неопходни да би се спречило да се цеви уруше, деформишу или одступе од специфицираних толеранција димензија. Вакуумски резервоар за воду врши подешавање пречника и обликовање, док резервоар воде за прскање наставља процес хлађења; два система имају различите функционалне улоге.

1. Вакумски резервоар за воду (вакумски резервоар константног пречника, део за обликовање језгра)
Функција: За "усисавање" флексибилне ПЕ цеви фиксирати њен спољни пречник и кружност и истовремено извршити претходно хлађење. Принцип: Резервоар за воду је напуњен водом, а унутар резервоара се ствара вакуум, што резултира негативним притиском унутар резервоара; спољни зид цеви се затим чврсто притисне на унутрашњи зид чауре за уградњу пречника под атмосферским притиском, чиме се растопљена ПЕ цев на силу шири до њеног стандардног спољашњег пречника, обезбеђујући да цев задржи своју кружност без спљоштења.
· Одмах након напуштања главе матрице, материјал цеви је на високој температури и остаје мекан; у овој фази се мора избегавати изненадно изливање велике количине хладне воде, јер би то изазвало брзо хлађење површине док унутрашњост остаје растопљена, што потенцијално доводи до великих унутрашњих напона, пуцања и деформације зида цеви.
· Температура воде у вакуум комори се обично одржава између 30–50 °Ц; топла вода се користи за обликовање, постепено одводећи топлоту.
· Закључавање спољашњег пречника помоћу вакуумског негативног притиска је најкритичнија станица за обезбеђивање толеранција димензија материјала цеви и спречавање овалности.
· Истовремено, водени филм обавија цевовод, обезбеђујући почетно хлађење које промовише формирање чврстог слоја коже на површини цеви; овај слој даје довољну крутост да спречи колапс цеви.
У недостатку вакуумског резервоара за воду, екструдирана ПЕ цев ће постати мекана и опуштена, показивати недоследне спољашње пречнике и показивати претерану овалност, што онемогућава испуњавање националних стандардних димензија.

2. Резервоар за воду за прскање (резервоар за расхладну воду, задњи део за хлађење)
Функција: За постизање дубоког и трајног хлађења, довођење целе цеви на температуру приближну температури околине. Након вакуумског обликовања, спољни зид цеви је већ очврснуо, али унутрашња температура зида цеви остаје висока, а основни слој остаје мекан; сходно томе, цев ће се и даље деформисати под механичким напрезањем. Комора за прскање користи водену маглу под високим притиском да равномерно распршује спољни зид цеви са свих страна, континуирано распршујући унутрашњу топлоту зида цеви:
· Вишестепено зонско прскање, са нижом температуром воде (собна температура);
· Нанесите равномерно прскање са свих страна како бисте спречили савијање цеви узроковано једносмерним хлађењем;
· Постепено смањивати укупну температуру материјала цеви док се цео зид цеви потпуно не очврсне и цев не уђе у машину за повлачење;
· У поређењу са хлађењем потапањем, хлађење распршивањем је мање склоно изазивању приањања мехурића на зидове цеви, обезбеђује равномерније хлађење и резултира мањим унутрашњим напоном у материјалу цеви.
Ако се користи само вакуум комора и нема коморе за распршивање, температура у области језгра цеви ће бити висока, узрокујући да се цев растеже и деформише под силама повлачења; након сечења, склон је одбијању и савијању.

сумирати
Вакум резервоар = првенствено за обликовање, са благим хлађењем: негативни притисак се примењује на цев да би се обезбедио спољни пречник и округлост;
Резервоар за воду за прскање = првенствено за хлађење, са помоћном стабилизацијом: потпуно охладити и очврснути материјале цевовода од спољашњости ка унутрашњости како би се спречила накнадна деформација.
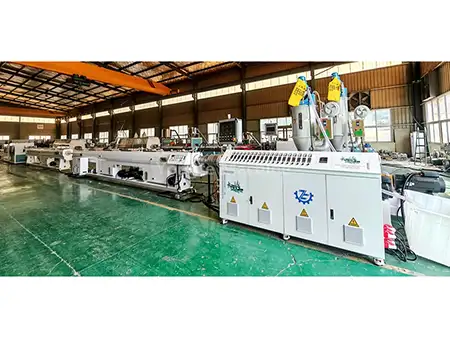
Дакле, ова два процеса су секвенцијални и функционално комплементарни кључни кораци у процесу екструзијског обликовања ПЕ цеви; одсуство било које од њих би онемогућило производњу ПЕ цеви које испуњавају потребну прецизност димензија и спецификације механичких перформанси. Сходно томе, оба су незаменљиве компоненте конфигурације производне линије.
Повезане вести
- Предности гумених цеви за наводњавање у односу на традиционалне цеви за наводњавање
- Може ли Ионгте да обезбеди пројектну услугу по принципу кључ у руке за фабрику ВПЦ подних облога?
- 200к50мм машина за рециклирање чврсте пластике је успешно тестирана
- Ионгте ВПЦ машина за прављење стубова са коекструзијом је успешно тестирана
- Како се отпад од пластичне фолије може искористити за производњу производа од дрвета и пластике (ВПЦ)?
- Подешавање температуре машине за екструзију ВПЦ
Оставите ми поруку