Подешавање температуре машине за екструзију ВПЦ
Температурна крива екструзије за ПЕ дрво-пластични композит (ХДПЕ + дрвени прах)
Применљиви сценарији: производне линије ПЕ и композита од дрвеног праха (гранулација равног два вијка → конусно дво-пужно / екструзионо обликовање са једним пужом); за пластичне композите ПЕ-дрво, примарни проблеми су локализовано прегревање, садржај влаге и карбонизација дрвног праха; стога је пожељно да максимална температура материјала не би требало да прелази 185 °Ц. У двостепеном процесу, паралелна фаза гранулације са два вијка обезбеђује темељно мешање, пластификацију и формирање уједначених гранула од ХДПЕ и дрвеног праха; накнадно профилисање се затим изводи коришћењем конусног екструдера са двоструким или једним пужом. Овај сегментирани приступ обради омогућава независну контролу температуре у свакој фази, чиме се смањује ризик од локализованог прегревања. ПЕ-дрво пластични композити су веома осетљиви на услове обраде; посебна пажња се мора обратити на превисоке локализоване температуре у бурету или калупу, заосталу влагу у сировинама и карбонизацију дрвног праха под високим температурама. Такви проблеми могу довести до угљених мрља на површини производа, промене боје или чак деградације механичких својстава. Сходно томе, у стварној производњи, температура материјала мора бити строго контролисана, при чему је пожељно да максимална температура не прелази 185 °Ц.
И. ПЕ-ВПЦ температурна крива екструзије (фаза пелетирања + фаза формирања профила)
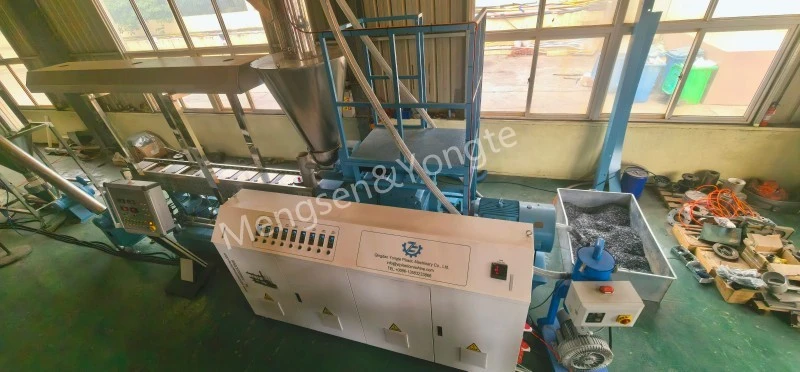
① Паралелна двострука гранулација (ПЕ дрвена гранулација, паралелна двострука у истом правцу)
У стварној производњи, температура би требало да буде фино подешена на основу параметара сировог материјала као што су садржај праха дрвета, величина ока и индекс протока растопљеног ХДПЕ: што је већи однос додавања дрвеног праха, већа је потешкоћа у процесу обраде, што захтева ближе праћење стабилности температуре у фази пластификације како би се спречило локализовано акумулирање топлоте; када је величина мреже дрвног праха финија, специфична површина се повећава, што чини карбонизацију вероватнијом, што захтева одговарајуће смањење температурног опсега у фази хомогенизације. Додатно, контрола водоснабдевања у фази равне двоструке гранулације мора бити спроведена од фазе претходног третмана сировине; при уласку дрвног праха у постројење мора се испитати његова влажност, а ако је већа од 5%, извршити третман сушењем; у супротном, влага која улази у бачву екструдера може створити мехуриће паре под високим температурама, што би могло да угрози униформност гранулације и да доведе до унутрашњих дефеката пора у коначним екструдираним производима током накнадног екструзионог ливења.
Дужина цилиндра од прикључка за напајање до главе, по °Ц
|
сектору |
Зона 1 (додатак) |
Зона 2 |
Зона 3 |
Зона 4-6 |
Зона 7-8 |
Зона 9 |
Умри глава |
|
постављање |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
главне тачке:
· Не постављајте део за храњење превисоко како бисте спречили да прах од дрвета прерано омекша и приања за шипку завртња, што може довести до премошћавања или заплитања шипке.
· Зоне 3–5 чине примарни део мешања, где се температура постепено повећава;
· Благо спустите главу млазнице да бисте смањили пораст температуре у зони смицања растопа;
· Температура топљења не сме да пређе 185 °Ц током дужег периода; у супротном, дрвна влакна ће бити подвргнута брзој карбонизацији, што ће резултирати појавом црних тачака и оштрог мириса на дуван.
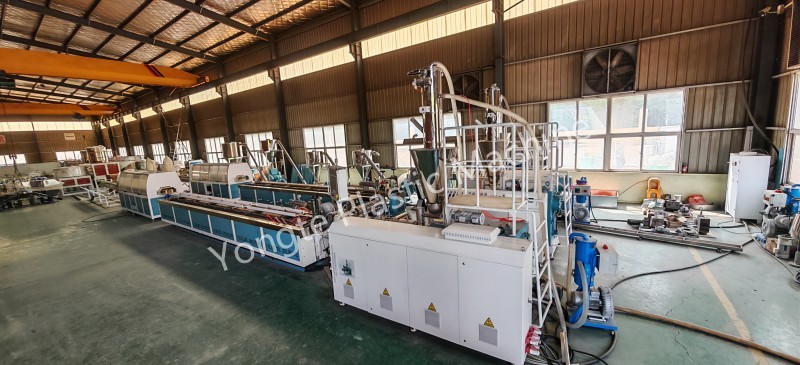
② Машина за формирање (конусни СЈСЗ са два завртња или са једним завртњем, за екструдирање подних облога/профила користећи дрвно-пластичне пелете)
Табела параметара температуре екструдера са дуплим завртњем конусног вијка
|
тип параметра |
Одељак за утовар (Јединица: °Ц) |
Опсег компресије (јединица: °Ц) |
Издувни део (јединица: °Ц) |
Опсег мерења (јединица: °Ц) |
Температура главе (јединица: °Ц) |
Температура калупа (јединица: °Ц) |
Измерена температура топљења (јединица: °Ц) |
|
Подесите температуру |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Табела температурних параметара за екструзију са једним завртњем (коекструдирани површински слој / једноставан профил)
|
Категорија параметра |
Одељак за утовар (Јединица: °Ц) |
Опсег компресије (јединица: °Ц) |
Опсег мерења (јединица: °Ц) |
Температура главе (јединица: °Ц) |
Температура калупа (јединица: °Ц) |
|
постављена вредност |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Принципи рада на температури
1. Подешавање температуре не одговара стварној температури растопа; неопходно је користити сонду за топљење за вршење стварних мерења температуре топљења. Због стварања топлоте изазване смицањем завртња, измерена температура топљења обично премашује подешену температуру за 5–12 °Ц.
2. Температура у издувном делу не би требало да буде превисока. У овом региону, адсорбована водена пара и испарљиве материје мале молекулске тежине унутар дрвног праха се ослобађају у великим количинама; ако је температура у овој зони превисока, гасови можда неће моћи да побегну из растопљеног материјала, што може лако довести до пенушања растопа и изазвати термичку деградацију површине праха дрвета, што резултира карбонизацијом.
3. Температура калупа треба да буде нешто виша од температуре у одељку за дозирање како би се осигурало да растопљени материјал задржи довољну течљивост при уласку у шупљину калупа, чиме се олакшава глатко пуњење и обликовање, и смањује се формирање дефекта удубљења на површини производа узрокованих недовољном течношћу; међутим, температура калупа не би требало да буде превисока, пошто би превисока температура калупа смањила брзину хлађења површинског слоја растопљеног материјала, што би довело до пријањања материјала на површину калупа (лепљења калупа), и потенцијално резултирало акумулацијом материјала и траговима опекотина у областима где материјал остаје дужи временски период.
Повезане вести
- Предности гумених цеви за наводњавање у односу на традиционалне цеви за наводњавање
- Може ли Ионгте да обезбеди пројектну услугу по принципу кључ у руке за фабрику ВПЦ подних облога?
- 200к50мм машина за рециклирање чврсте пластике је успешно тестирана
- Ионгте ВПЦ машина за прављење стубова са коекструзијом је успешно тестирана
- Како се отпад од пластичне фолије може искористити за производњу производа од дрвета и пластике (ВПЦ)?
- Апликација за водопропусне цеви од пенасте гуме
Оставите ми поруку